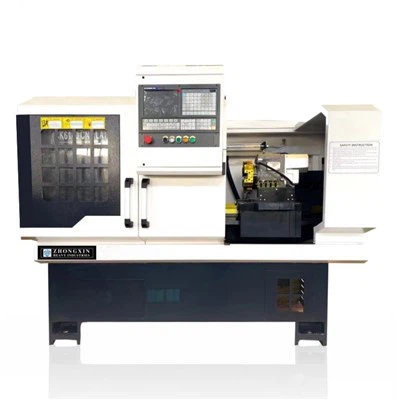
Hei ada! Saya seorang pembekal pelik katil slant mendatar, dan saya telah berada dalam permainan ini untuk seketika. Salah satu soalan yang paling biasa yang saya dapat dari pelanggan adalah bagaimana untuk memilih kadar suapan yang sesuai untuk operasi pemotongan yang berbeza di atas pelarik katil slant mendatar. Nah, dalam catatan blog ini, saya akan memecahkannya untuk anda dan memberi anda beberapa petua untuk membuat pilihan yang betul.
Mula -mula, mari kita bincangkan tentang kadar makanan yang sebenarnya. Secara ringkas, kadar suapan adalah kelajuan di mana alat pemotong bergerak di sepanjang bahan kerja semasa operasi pemotongan. Ia diukur dalam inci setiap revolusi (IPR) atau milimeter setiap revolusi (mm/r). Kadar suapan yang betul adalah penting kerana ia boleh menjejaskan kualiti pemotongan, kehidupan alat, dan kecekapan keseluruhan proses pemesinan.
Faktor yang mempengaruhi pemilihan kadar suapan
Terdapat beberapa faktor yang perlu anda pertimbangkan apabila memilih kadar suapan untuk operasi pemotongan pada bubur katil slant mendatar. Mari kita lihat beberapa yang paling penting.
1. Bahan bahan kerja
Jenis bahan yang anda potong memainkan peranan besar dalam menentukan kadar suapan. Bahan yang berbeza mempunyai kekerasan, ketangguhan, dan ciri -ciri kebolehkerjaan yang berbeza. Sebagai contoh, bahan lembut seperti aluminium dan tembaga biasanya boleh dipotong pada kadar suapan yang lebih tinggi berbanding dengan bahan yang lebih keras seperti keluli dan keluli tahan karat.
Sekiranya anda memotong bahan yang lembut, anda boleh meningkatkan kadar suapan untuk mendapatkan pekerjaan yang lebih cepat. Sebaliknya, apabila memotong bahan yang keras, anda perlu mengurangkan kadar suapan untuk mengelakkan pakaian dan kerosakan alat yang berlebihan. Sebagai peraturan umum, untuk aluminium, anda boleh bermula dengan kadar suapan sekitar 0.010 - 0.020 IPR (0.25 - 0.50 mm/r), manakala untuk keluli, kadar suapan 0.005 - 0.015 IPR (0.13 - 0.38 mm/r) mungkin lebih sesuai.
2. Bahan alat pemotongan dan geometri
Bahan dan geometri alat pemotong juga mempunyai kesan yang signifikan terhadap kadar suapan. Bahan alat pemotong yang berbeza, seperti keluli berkelajuan tinggi (HSS), karbida, dan seramik, mempunyai keupayaan pemotongan yang berbeza. Alat karbida, sebagai contoh, pada umumnya lebih tahan haus dan boleh mengendalikan kadar suapan yang lebih tinggi berbanding dengan alat HSS.
Geometri alat pemotong, termasuk sudut rake, sudut pelepasan, dan radius hidung, juga mempengaruhi kadar suapan. Alat dengan jejari hidung yang lebih besar biasanya boleh mengendalikan kadar suapan yang lebih tinggi kerana ia mengedarkan daya pemotongan lebih merata. Apabila menggunakan alat pemotongan baru, adalah idea yang baik untuk merujuk kepada cadangan pengilang alat untuk kadar suapan yang optimum.
3. Kedalaman potongan
Kedalaman pemotongan adalah satu lagi faktor penting untuk dipertimbangkan. Secara amnya, apabila kedalaman pemotongan meningkat, kadar suapan perlu dikurangkan. Ini kerana kedalaman pemotongan yang lebih besar memerlukan lebih banyak daya pemotongan, dan meningkatkan kadar suapan terlalu banyak boleh menyebabkan pakaian yang berlebihan, kemasan permukaan yang lemah, dan juga kerosakan alat.
Untuk pemotongan cetek, anda biasanya boleh menggunakan kadar suapan yang lebih tinggi, sementara untuk pemotongan yang lebih mendalam, anda perlu mengurangkan kadar suapan. Sebagai panduan kasar, jika anda membuat potongan cetek (kurang daripada 0.050 inci atau 1.27 mm), anda boleh menggunakan kadar suapan yang agak tinggi. Tetapi jika anda membuat potongan mendalam (lebih daripada 0.100 inci atau 2.54 mm), anda harus mengurangkan kadar suapan dengan sewajarnya.
4. Keupayaan mesin
Keupayaan bubut katil slant mendatar anda juga mengehadkan kadar suapan yang boleh anda gunakan. Setiap pelarik mempunyai kadar suapan maksimum yang boleh dikendalikan, dan melebihi had ini boleh menyebabkan kerosakan pada mesin atau mengakibatkan prestasi pemotongan yang lemah. Anda harus sentiasa menyemak manual atau spesifikasi pelarik untuk mengetahui kadar suapan maksimumnya dan pastikan anda tinggal dalam julat ini.
Pemilihan kadar suapan untuk operasi pemotongan yang berbeza
Sekarang kita telah meliputi faktor -faktor yang mempengaruhi pemilihan kadar suapan, mari kita lihat bagaimana untuk memilih kadar suapan yang sesuai untuk operasi pemotongan yang berbeza di atas pelantar katil slant mendatar.
1. Beralih
Beralih adalah salah satu operasi pemotongan yang paling biasa pada pelarik. Apabila beralih, kadar suapan biasanya ditentukan oleh diameter bahan kerja, bahan yang dipotong, dan kemasan permukaan yang dikehendaki. Untuk bertukar kasar, anda secara amnya boleh menggunakan kadar suapan yang lebih tinggi untuk mengeluarkan bahan dengan cepat. Kadar suapan 0.015 - 0.030 IPR (0.38 - 0.76 mm/r) mungkin sesuai untuk operasi beralih kasar pada keluli.
Untuk menyelesaikannya, di mana anda ingin mencapai kemasan permukaan yang licin, anda perlu mengurangkan kadar suapan. Kadar suapan 0.005 - 0.015 IPR (0.13 - 0.38 mm/r) biasanya digunakan untuk operasi pemusnahan selesai. Perlu diingat bahawa ini hanya garis panduan umum, dan anda mungkin perlu menyesuaikan kadar suapan berdasarkan keperluan khusus pekerjaan anda.
2. Menghadapi
Menghadapi adalah operasi memotong akhir bahan kerja untuk menjadikannya rata. Kadar suapan untuk menghadap adalah serupa dengan yang berubah. Anda boleh menggunakan kadar suapan yang lebih tinggi untuk menghadap kasar dan kadar suapan yang lebih rendah untuk dihadapi. Apabila menghadapi bahan kerja diameter yang besar, anda mungkin perlu mengurangkan kadar suapan sedikit untuk memastikan kemasan permukaan yang konsisten.
3. Threading
Threading adalah operasi pemotongan yang lebih tepat yang memerlukan pemilihan kadar suapan yang teliti. Kadar suapan untuk threading ditentukan oleh padang benang. Kadar suapan harus ditetapkan sama dengan padang benang untuk memastikan pembentukan benang yang tepat. Sebagai contoh, jika anda memotong benang dengan padang 0.100 inci (2.54 mm), kadar suapan harus ditetapkan kepada 0.100 IPR (2.54 mm/r).
4. Pengeboran
Apabila penggerudian di atas bubur katil slant mendatar, kadar suapan biasanya lebih rendah berbanding dengan beralih dan menghadapi operasi. Ini kerana penggerudian memerlukan lebih banyak daya untuk menembusi bahan kerja, dan kadar suapan yang tinggi boleh menyebabkan bit gerudi memecahkan atau menghasilkan kualiti lubang yang lemah. Kadar suapan 0.002 - 0.005 IPR (0.05 - 0.13 mm/r) biasanya digunakan untuk operasi penggerudian pada keluli.
Petua untuk mengoptimumkan pemilihan kadar suapan
Berikut adalah beberapa petua tambahan untuk membantu anda mengoptimumkan pemilihan kadar suapan untuk operasi pemotongan anda di atas pelarik katil mendatar:


- Mulakan dengan tetapan konservatif: Apabila mencuba operasi pemotongan baru atau bahan bahan kerja, ia sentiasa merupakan idea yang baik untuk bermula dengan kadar suapan konservatif dan secara beransur -ansur meningkatkannya jika prestasi pemotongan memuaskan. Dengan cara ini, anda boleh mengelakkan kesilapan yang mahal dan memastikan keselamatan mesin dan alat anda.
- Pantau proses pemotongan: Perhatikan proses pemotongan dan cari tanda -tanda alat yang berlebihan, kemasan permukaan yang lemah, atau getaran. Sekiranya anda melihat mana -mana isu ini, ia mungkin menjadi tanda bahawa kadar suapan terlalu tinggi atau terlalu rendah, dan anda harus menyesuaikannya dengan sewajarnya.
- Gunakan cecair pemotongan: Menggunakan cecair pemotongan boleh membantu mengurangkan geseran dan haba semasa proses pemotongan, yang membolehkan anda menggunakan kadar suapan yang lebih tinggi. Cecair pemotongan juga membantu meningkatkan kemasan permukaan dan memanjangkan hayat alat. Pastikan untuk memilih jenis cecair pemotongan yang betul untuk bahan bahan kerja anda dan operasi pemotongan.
Kesimpulan
Memilih kadar suapan yang sesuai untuk operasi pemotongan yang berbeza di atas pelantar katil slant mendatar adalah aspek kritikal untuk mencapai pemotongan berkualiti tinggi, kehidupan alat yang panjang, dan pemesinan yang cekap. Dengan mempertimbangkan faktor -faktor seperti bahan bahan kerja, bahan alat pemotongan dan geometri, kedalaman pemotongan, dan keupayaan mesin, anda boleh membuat keputusan yang tepat mengenai kadar suapan.
Ingat, tidak ada pendekatan yang sesuai untuk pemilihan kadar suapan, dan anda mungkin perlu mencuba dan menyesuaikan kadar suapan berdasarkan keperluan khusus pekerjaan anda. Sekiranya anda mempunyai sebarang pertanyaan atau memerlukan bantuan selanjutnya dengan pemilihan kadar suapan atau aspek lain yang menggunakan pelantar katil slant mendatar, jangan teragak -agak untuk [menjangkau kami untuk konsultasi] (masukkan pautan kenalan di sini). Kami di sini untuk membantu anda memanfaatkan sepenuhnya operasi pemesinan anda.
Sekiranya anda berminat untuk meneroka pilihan pelarik yang lebih maju, lihat kamiSwitzerland Turn Lathe,CNC Lathe Machine Heavy Duty, danCK6140 CNC LATHE. Mesin -mesin ini menawarkan ketepatan dan prestasi yang tinggi untuk pelbagai operasi pemotongan.
Rujukan
- "Buku Panduan Pemesinan" oleh Industrial Press Inc.
- Dokumentasi Teknikal Pengilang Alat Pemotongan.
- Manual Operator Mesin Lathe.