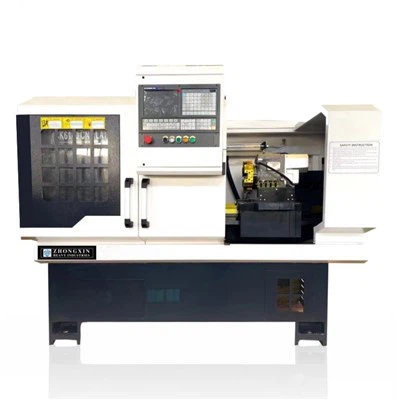
Berapakah kadar suapan pelarik logam tugas berat? Sebagai pembekal yang berpengalaman dari pelik logam tugas berat, saya sering ditanya soalan ini oleh pelanggan yang ingin mengoptimumkan operasi pemesinan mereka. Dalam catatan blog ini, saya akan menyelidiki faktor -faktor yang mempengaruhi kadar suapan julat logam tugas berat, meneroka julat kadar suapan biasa, dan membincangkan bagaimana memilih kadar suapan yang betul dapat meningkatkan kecekapan dan kualiti pemesinan anda.
Faktor yang mempengaruhi julat kadar suapan
Kadar suapan logam tugas berat merujuk kepada jarak alat pemotongan di sepanjang bahan kerja setiap revolusi gelendong. Beberapa faktor utama mempengaruhi julat kadar suapan pelarik logam tugas berat:
1. Reka bentuk dan keupayaan mesin
Reka bentuk dan pembinaan pelarik memainkan peranan penting dalam menentukan julat kadar suapannya. Lathes logam tugas berat dibina untuk mengendalikan bahan kerja yang besar dan sukar, yang sering memerlukan kadar suapan yang lebih perlahan untuk memastikan pemotongan yang tepat dan stabil. Saiz dan kuasa gelendong bubut, ketegaran katil dan pengangkutannya, dan kualiti mekanisme suapannya menyumbang kepada keupayaannya untuk mengendalikan kadar suapan yang berbeza.
Lathes dengan mekanisme suapan yang lebih mantap dan tepat, seperti yang dilengkapi dengan motor servo dan skru bola, dapat mencapai kadar suapan yang lebih luas dan menawarkan kawalan yang lebih besar ke atas proses pemotongan. Ciri-ciri canggih ini membolehkan kadar suapan yang lebih tepat dan konsisten, yang penting untuk pemesinan berkualiti tinggi.
2. Bahan bahan kerja
Jenis bahan yang dimesin adalah satu lagi faktor penting yang mempengaruhi julat kadar suapan. Bahan yang berbeza mempunyai kekerasan, ketangguhan, dan ciri -ciri kebolehkerjaan yang berbeza, yang memerlukan kadar suapan yang berbeza untuk mencapai hasil pemotongan yang optimum. Sebagai contoh, bahan yang lebih lembut seperti aluminium dan tembaga secara amnya boleh dimesin pada kadar suapan yang lebih tinggi berbanding dengan bahan yang lebih keras seperti keluli dan titanium.
Apabila pemesinan bahan keras, kadar suapan yang lebih perlahan sering diperlukan untuk mengelakkan alat yang berlebihan memakai dan memastikan integriti canggih. Sebaliknya, bahan pemesinan yang lebih lembut pada terlalu perlahan kadar suapan boleh mengakibatkan kemasan permukaan yang lemah dan mengurangkan produktiviti. Oleh itu, penting untuk memilih kadar suapan yang sesuai berdasarkan bahan tertentu yang dimesin.
3. Geometri alat pemotongan dan bahan
Geometri dan bahan alat pemotong juga memainkan peranan penting dalam menentukan julat kadar suapan. Alat pemotongan dengan pelbagai bentuk, saiz, dan sudut rake direka untuk aplikasi dan bahan pemesinan tertentu. Pilihan bahan alat pemotongan, seperti keluli berkelajuan tinggi (HSS), karbida, atau seramik, juga mempengaruhi prestasinya dan kadar suapan yang disyorkan.
Alat pemotongan karbida, misalnya, dikenali dengan kekerasan tinggi dan rintangan haus mereka, yang membolehkan mereka beroperasi pada kadar suapan yang lebih tinggi berbanding dengan alat HSS. Walau bagaimanapun, alat karbida juga lebih rapuh dan memerlukan pengendalian yang berhati -hati untuk mengelakkan keratan atau pecah. Geometri alat pemotong, seperti radius hidung dan reka bentuk pemutus cip, juga boleh mempengaruhi kadar suapan dengan menjejaskan pembentukan cip dan proses pemindahan.
4. Operasi Pemesinan
Jenis operasi pemesinan yang dilakukan, seperti beralih, menghadap, mengisar, atau mengalir, juga mempengaruhi julat kadar suapan. Operasi yang berbeza memerlukan keadaan pemotongan dan kadar suapan yang berbeza untuk mencapai hasil yang diinginkan. Sebagai contoh, beralih operasi biasanya memerlukan kadar suapan yang lebih tinggi berbanding dengan operasi threading, yang memerlukan kadar suapan yang lebih tepat dan terkawal untuk memastikan padang benang yang tepat.
Kedalaman pemotongan dan lebar pemotongan juga memainkan peranan dalam menentukan kadar suapan. Kedalaman pemotongan atau lebar pemotongan yang lebih besar secara amnya memerlukan kadar suapan yang lebih perlahan untuk mengelakkan beban pemotongan dan pelarik. Oleh itu, penting untuk mempertimbangkan operasi pemesinan tertentu dan parameter pemotongan yang dikehendaki apabila memilih kadar suapan.
Julat kadar suapan biasa
Julat kadar suapan pelarik logam tugas berat boleh berbeza -beza bergantung kepada faktor -faktor yang disebutkan di atas. Walau bagaimanapun, sebagai garis panduan umum, julat kadar suapan untuk kebanyakan pelan logam tugas berat biasanya jatuh antara 0.001 inci setiap revolusi (IPR) hingga 0.1 inci setiap revolusi (IPR). Julat ini membolehkan pelbagai aplikasi pemesinan, dari operasi kasar untuk menamatkan operasi.
Untuk operasi yang kasar, di mana matlamatnya adalah untuk menghapuskan sejumlah besar bahan dengan cepat, kadar suapan yang lebih tinggi biasanya lebih disukai. Kadar suapan dalam julat 0.01 IPR hingga 0.1 IPR biasanya digunakan untuk operasi beralih kasar pada keluli dan bahan keras lain. Ini membolehkan penyingkiran bahan yang cekap sambil mengekalkan kelajuan pemotongan dan kehidupan alat yang munasabah.
Untuk menamatkan operasi, di mana matlamatnya adalah untuk mencapai kemasan permukaan licin dan ketepatan dimensi yang tinggi, kadar suapan yang lebih rendah biasanya diperlukan. Kadar suapan dalam julat 0.001 IPR hingga 0.01 IPR biasanya digunakan untuk menyelesaikan operasi beralih pada komponen ketepatan. Ini membolehkan kawalan yang tepat ke atas proses pemotongan dan memastikan kemasan permukaan berkualiti tinggi.
Adalah penting untuk diperhatikan bahawa ini hanya garis panduan umum, dan julat kadar suapan sebenar mungkin berbeza -beza bergantung kepada model pelarik tertentu, bahan bahan kerja, alat pemotongan, dan operasi pemesinan. Oleh itu, ia sentiasa disyorkan untuk berunding dengan spesifikasi dan garis panduan pengeluar LATHE, serta cadangan pengeluar alat pemotong, apabila memilih kadar suapan yang sesuai untuk permohonan pemesinan anda.
Memilih kadar suapan yang betul
Memilih kadar suapan yang betul adalah penting untuk mencapai hasil pemesinan yang optimum dari segi produktiviti, kualiti, dan kehidupan alat. Berikut adalah beberapa petua untuk membantu anda memilih kadar suapan yang tepat untuk pelarik logam tugas berat anda:


1. Pertimbangkan bahan bahan kerja
Seperti yang dinyatakan sebelum ini, jenis bahan yang dimesin adalah faktor utama dalam menentukan kadar suapan. Rujuk saranan pengilang alat pemotongan atau buku panduan pemesinan untuk kadar suapan yang dicadangkan berdasarkan bahan tertentu. Pertimbangkan kekerasan, ketangguhan, dan kebolehkerjaan bahan apabila memilih kadar suapan.
2. Menilai alat pemotong
Jenis dan geometri alat pemotong juga memainkan peranan penting dalam menentukan kadar suapan. Pilih alat pemotong yang sesuai untuk bahan dan operasi pemesinan. Pertimbangkan geometri canggih alat, sudut rake, dan reka bentuk pemutus cip, kerana faktor -faktor ini boleh menjejaskan kadar suapan dan prestasi pemotongan.
3. Tentukan operasi pemesinan
Jenis operasi pemesinan yang dilakukan, seperti beralih, menghadap, mengikat, atau mengasyikkan, juga akan mempengaruhi kadar suapan. Operasi yang berbeza memerlukan keadaan pemotongan dan kadar suapan yang berbeza. Pertimbangkan kedalaman pemotongan, lebar pemotongan, dan kemasan permukaan yang dikehendaki apabila memilih kadar suapan.
4. Ujian dan Laraskan
Sebaik sahaja anda telah memilih kadar suapan awal berdasarkan faktor di atas, penting untuk menguji dan menyesuaikan kadar suapan yang diperlukan. Mulakan dengan kadar suapan konservatif dan secara beransur -ansur meningkatkannya semasa memantau proses pemotongan. Perhatikan daya pemotongan, kemasan permukaan, dan alat memakai. Sekiranya anda melihat sebarang tanda alat yang berlebihan, kemasan permukaan yang lemah, atau getaran, mengurangkan kadar suapan dan membuat pelarasan yang diperlukan.
Tawaran Logam Logam Berat Kami
Di syarikat kami, kami menawarkan pelbagai pelan logam tugas berat yang direka untuk memenuhi keperluan pelanggan kami. Batch kami dibina dengan komponen berkualiti tinggi dan teknologi canggih untuk memastikan prestasi dan pemesinan ketepatan yang boleh dipercayai.
Salah satu model popular kami ialahBubur katil slant baru. Lathe ini mempunyai reka bentuk katil slant, yang menyediakan pemindahan cip yang lebih baik dan akses yang lebih baik ke bahan kerja. Ia dilengkapi dengan motor spindle yang kuat dan sistem suapan ketepatan tinggi, yang membolehkan pelbagai kadar suapan dan kawalan tepat ke atas proses pemotongan.
Model lain yang kami tawarkan ialahMesin pelarik besar. Lathe ini direka untuk aplikasi pemesinan tugas berat dan boleh mengendalikan kerja-kerja besar dan panjang. Ia dibina dengan katil yang mantap dan kereta yang tegar, memastikan pemesinan yang stabil dan tepat. Mesin pelarik yang besar juga menawarkan pelbagai kadar suapan, menjadikannya sesuai untuk pelbagai operasi pemesinan.
Kami juga mempunyaiCK6132 CNC LATHE, yang merupakan pilihan serba boleh dan kos efektif untuk pekerjaan pemesinan kecil dan sederhana. Lathe ini dilengkapi dengan sistem kawalan CNC, yang membolehkan pengaturcaraan dan operasi mudah. Ia menawarkan pelbagai kadar suapan dan boleh disesuaikan untuk memenuhi keperluan pemesinan tertentu.
Hubungi kami untuk maklumat lanjut
Sekiranya anda berminat untuk mempelajari lebih lanjut mengenai pelantar logam tugas berat kami atau mempunyai sebarang pertanyaan mengenai julat kadar suapan dan aplikasi pemesinan, jangan ragu untuk menghubungi kami. Pasukan pakar kami tersedia untuk memberi anda maklumat dan panduan terperinci untuk membantu anda memilih pelarik yang tepat untuk keperluan anda.
Kami percaya bahawa memilih kadar suapan yang betul adalah penting untuk mencapai hasil pemesinan yang optimum, dan kami komited untuk membantu pelanggan membuat keputusan yang tepat. Sama ada anda bengkel kecil atau kemudahan pembuatan yang besar, kami mempunyai kepakaran dan produk untuk memenuhi keperluan pemesinan anda.
Rujukan
- Buku Panduan ASM, Jilid 16: Pemesinan, ASM International.
- Buku Panduan Data Pemesinan, Edisi ke -4, Metcut Research Associates, Inc.
- Buku Panduan Kejuruteraan Alat Pemotongan, Edisi ke -5, Persatuan Jurutera Pembuatan.